手机版

 关于我们
 加入收藏


上海研倍新材料科技有限公司
3 年 白金会员
白金会员 已认证
400-810-0069转6996
获取底价
提交后,商家将派代表为您专人服务
上海研倍新材料科技有限公司
白金会员已认证
 400-810-0069转6996
航空航天装备减重、新能源汽车车身与底盘轻量化是当前先进制造领域的核心发展方向。镁合金是工程应用中密度最低的金属结构材料,具备高比强度、高比刚度、优异阻尼减振性能、良好电磁屏蔽特性,同时易于切削加工、材料可回收,在轻量化构件领域拥有不可替代的应用潜力。但传统铸造镁合金存在难以回避的性能短板,室温屈服强度普遍低于300 MPa,高温条件下晶粒容易长大,组织稳定性差,很难作为关键承力结构件使用,这极大限制了镁合金在高端装备上的大规模落地。如何在保留镁合金轻量化优势的前提下,大幅提升其力学性能,成为材料领域的研究热点。
采用快速凝固‑粉末冶金(RS/PM)技术,以氩气超音速气雾化制备的Mg₉₄Zn₂Y₄合金粉末为原料,打通“气雾化制粉‑温压烧结‑热挤压变形”完整制备流程,成功制备出抗拉强度超过500 MPa的Mg‑Zn‑Y稀土镁挤压棒材。该工作系统探究粉末粒度、温压压强、热挤压温度对微观组织与力学性能的耦合影响,厘清工艺‑组织‑性能之间的内在联系,揭示细晶、LPSO弥散相与界面协同的强韧化机理,为高强稀土镁合金的开发与工艺优化提供完整的实验依据,也为镁合金突破传统铸造的性能天花板提供可行路径。

研究背景
Mg‑Zn‑Y系稀土镁合金是高性能镁合金体系中极具发展潜力的一类合金,其最核心的特色就是能够生成18R型长周期堆垛有序结构(LPSO)强化相。18R‑LPSO相拥有高硬度、良好热稳定性,变形过程中可以产生独特的扭折带,既能阻碍位错运动实现强化,又可以通过扭折协调塑性变形,有望兼顾高强度与一定塑性,是实现镁合金强韧化的核心载体。
在传统铸造工艺条件下,冷却速率慢,熔体凝固过程中溶质原子充分扩散,LPSO相往往形成粗大连续的网状组织。粗大第二相容易引发应力集中,不仅强化效果有限,还会增大材料脆性。快速凝固技术的冷却速率可达(10^4sim10^9 text{K/s}),极高的过冷度可以抑制溶质扩散,实现合金元素的超固溶,同时细化晶粒,让LPSO相以细小、弥散的形态析出,从根源上规避铸造带来的晶粒粗大、成分偏析等缺陷。
目前国内外对于Mg‑Zn‑Y合金的研究大多聚焦于合金成分设计,通过调整Zn/Y配比来调控LPSO相的种类与体积分数。但对于RS‑PM全流程工艺的系统性研究仍然不足:气雾化粉末本身的颗粒形貌、晶粒尺寸会直接决定后续成形质量;镁合金属于密排六方晶体,室温滑移系少,粉末压制成坯本身就存在很大难度;后续热挤压温度又会同时影响晶粒演化、第二相破碎粗化、粉末界面焊合状态。多个工艺变量相互耦合,单独优化某一个参数很难得到综合性能优异的块体材料。
本研究依据Mg‑Zn‑Y三元300 ℃富镁角平衡相图,选取Y/Zn摩尔比等于2的(ce{Mg_{94}Zn_{2}Y_{4}})合金成分,该成分稳定落在α‑Mg基体与X‑Mg₁₂ZnY(18R‑LPSO相)两相区,保证强化相可以稳定析出,在此基础上完成全流程工艺探索。
全流程工艺关键发现
气雾化粉末:粒径决定原料基础质量
研究通过紧耦合超音速氩气雾化制备合金粉末,并筛分得到四组不同粒径区间的粉末。实验发现,粉末粒径对颗粒形貌、内部显微组织起到决定性作用。大粒径熔滴在雾化飞行过程中散热慢,半固态维持时间长,颗粒之间碰撞更容易产生卫星球、表面毛刺、内部收缩孔洞等缺陷;而粒径小于48 μm的细小熔滴冷却速率快,快速完成凝固,颗粒球形度高,表面光洁,缺陷占比大幅降低。
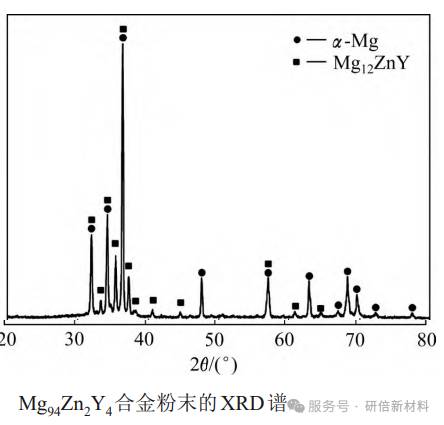
物相检测表明,气雾化粉末由α‑Mg基体和晶界网状分布的18R型LPSO相(X‑Mg₁₂ZnY)构成,无多余杂相。粉末粒径越小,内部原始晶粒越细小;快速凝固带来“溶质截留”效应,Zn、Y稀土元素固溶进α‑Mg基体,形成过饱和固溶体,晶界位置富集溶质原子形成离异共晶网状LPSO组织。
借助差示扫描量热测试确定粉末热稳定区间:该合金粉末在540 ℃以下物相保持稳定,LPSO相不会发生分解熔化,这个温度边界为后续温压烧结、热挤压工艺划定安全窗口,避免高温造成强化相溶解失效。综合粉末形貌、晶粒尺寸、后续热加工适配性,粒径<48 μm的细粉末被确定为制备超高强镁合金的优选原料。
温压烧结:破解镁粉冷压成型开裂难题
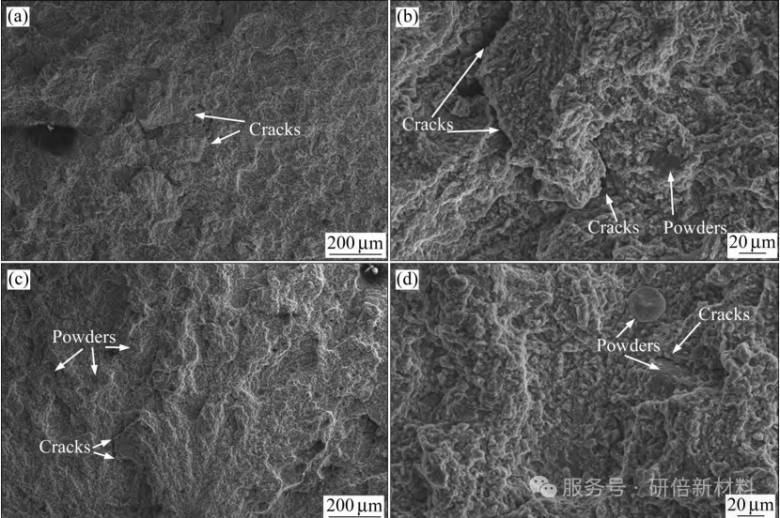
镁合金密排六方晶体结构,室温下仅基面滑移系容易开动,塑性变形能力很差。实验对比室温冷压与温压工艺的成形效果:即便施加600 MPa高压进行室温冷压,得到的坯料布满横向贯穿裂纹,脱模后直接碎裂,完全无法用于后续热挤压加工。
采用300 ℃、600 MPa温压保压30 min的工艺,既可以激活镁合金的柱面、锥面非基面滑移,显著提升粉末颗粒的塑性变形能力;同时加工温度低于540 ℃相变临界温度,可以完整保留快速凝固带来的细晶组织与过饱和固溶状态,不会出现晶粒粗化、LPSO相分解。在该工艺条件下,温压坯的相对密度达到91.5%,抗压强度超过350 MPa。
需要注意,温压烧结只能实现粉末颗粒之间的机械咬合和局部界面冶金焊合,坯体内部依旧存在少量残余孔隙,还保留部分原始粉末颗粒边界,仅依靠温压无法获得完全致密的高性能块体,必须依托后续热挤压的大塑性变形,破碎原始界面、消除孔隙,实现整体完全冶金结合。实验同时表明,温压压强提升,坯体致密度上升,挤压成品强度随之提高,但会带来塑性的小幅牺牲,存在强塑性权衡关系。
热挤压:温度‑粉末粒径耦合调控强塑性
实验固定挤压比为9、挤压速率0.5 mm/s,设置330 ℃、360 ℃、390 ℃三组挤压温度,探究温度与粉末粒径的耦合作用,得到两套面向不同应用场景的性能方案。
低温330 ℃挤压条件下,合金变形以动态回复为主,动态再结晶程度有限。原始网状LPSO相在三向压应力与剪切应力耦合作用下发生破碎,转变为亚微米尺度针条状颗粒,沿挤压方向弥散分布,细晶强化效应充分发挥。使用<48 μm细粉末制备的挤压棒,屈服强度可达486 MPa,抗拉强度超过500 MPa,但断后伸长率仅1.7%,材料强度极高但塑性偏低。
当挤压温度提升至390 ℃,原子扩散能力显著增强,动态再结晶进行得更加充分。但高温也带来晶粒长大、LPSO第二相粗化,细晶强化效果被削弱,合金强度有所下降;不过高温极大促进粉末界面的冶金焊合,大量界面薄弱位置被消除,裂纹萌生源头减少,塑性得到大幅改善。该条件下合金抗拉强度维持在400 MPa级别,断后伸长率可以达到4%‑7%,实现较好的强塑性匹配。
另外,粉末粒径对性能的影响会随挤压温度发生变化:细粉末制备的合金强度更高,但细粉末比表面积大,表面氧化膜占比更高,挤压破碎后的氧化颗粒容易成为微裂纹源,造成塑性损失。挤压温度越高,动态再结晶越充分,晶粒差异被抹平,不同粒径粉末制备样品之间的性能差距会明显缩小。
合金协同强韧化机理
RS‑PM制备的Mg‑Zn‑Y高强镁合金,并不是依靠单一强化机制,而是细晶强化、LPSO弥散强化、界面强化三者协同发挥作用。
1. 细晶强化
气雾化快速凝固得到细晶粒粉末,热挤压过程动态再结晶进一步细化晶粒,形成亚微米级晶粒组织。依据Hall‑Petch效应,大量晶界有效阻碍位错的滑移与扩展,是合金屈服强度大幅提升的基础。
2. LPSO弥散强化
原始网状LPSO相经挤压破碎,形成亚微米针条状弥散颗粒,钉扎晶界与位错;同时18R‑LPSO相特有的扭折变形机制可以协调局部塑性,缓解硬脆第二相带来的脆性风险,兼顾强化与一定塑性。
3. 界面强化
热挤压大变形破碎粉末表面原生氧化膜,氧化膜转变为弥散纳米颗粒,通过奥罗万机制钉扎位错;同时消除坯料内部孔隙,粉末颗粒之间实现完全冶金结合,改善粉末冶金材料普遍存在的界面薄弱缺陷。
工程价值与现存挑战
这套工艺可以根据构件实际服役条件灵活选型:追求超高承载能力,可选用<48 μm细粉末搭配330 ℃低温挤压;构件需要承受冲击,对塑性有一定要求,则选用390 ℃高温挤压,获得强塑性均衡的材料。
同时该研究体系仍存在不少需要进一步攻克的现实问题。细粉末比表面积大,表面氧化不可避免,破碎后的氧化颗粒容易成为裂纹萌生点,制约合金塑性进一步提升;超音速气雾化细粉末制备成本偏高,整套粉末冶金流程工序长,距离大批量工业化生产还有一定距离;本研究重点聚焦室温静态拉伸压缩性能,缺少疲劳性能、腐蚀性能、长期热循环稳定性等贴近实际服役工况的系统评价。
从行业发展角度看,该研究没有依赖高含量稀土合金化,而是依靠全流程工艺调控实现组织优化,把Mg‑Zn‑Y合金抗拉性能提升到500 MPa级别。完整建立了从雾化粉末、温压烧结到热挤压变形的“工艺‑微观组织‑力学性能”对应关系,对航空航天结构件、新能源汽车轻量化承力镁合金构件的研发,以及同类粉末冶金稀土镁合金的工艺开发,都具备重要的参考价值。未来如果能够进一步优化制粉与成形工艺,降低氧化、控制成本,RS‑PM高强镁合金有望在高端轻量化装备领域实现更多实际应用。
如需深入探讨技术细节或定制化解决方案,欢迎在评论区交流。作为先进粉体材料的创新驱动型企业,研倍新材料专注于各种纳米合金粉、高性能陶瓷粉及多组元高熵合金粉的研发与生产,致力于为航空航天、新能源、电子器件、增材制造等前沿领域提供定制化材料解决方案。依托自主研发的等离子旋转电极雾化(PREP)、气雾化分级控制等核心技术,我们实现纳米级粒径精准调控(50-500nm),确保粉体具备超高球形度、低氧含量与窄粒度分布特性,完美适配激光选区熔化(SLM)、电子束熔融(EBM)等精密成型工艺需求。诚邀各行业伙伴共拓高端制造新蓝海。
电 话:13501956996 韩经理
地 址:上海市青浦区华徐公路966号
相关产品
更多
相关文章
更多
技术文章
2026-09-09技术文章
2026-09-01技术文章
2026-09-01技术文章
2026-08-28
请拨打厂商400电话进行咨询
使用微信扫码拨号