手机版

 关于我们
 加入收藏


上海研倍新材料科技有限公司
3 年 白金会员
白金会员 已认证
400-810-0069转6996
获取底价
提交后,商家将派代表为您专人服务
上海研倍新材料科技有限公司
白金会员已认证
 400-810-0069转6996
同一个牌号、同一台设备、同一套参数,两批零件的疲劳寿命却能差出明显一截——查完工艺查设备,最后答案往往藏在“这批粉用到第几次”里。
粉末增材 · GH4169 / IN718 · 数据来自公开文献与行业标准
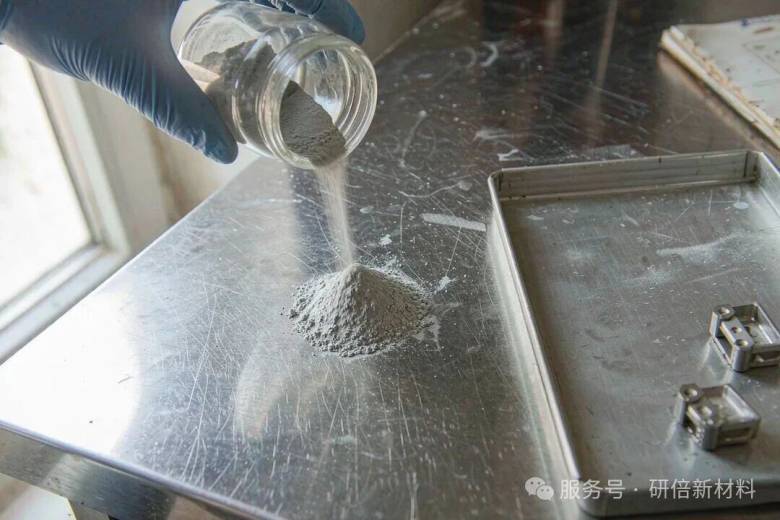
一勺粉末的质量波动,最终会写进零件的疲劳曲线里
一句话结论
粉末不是耗材,是零件的一部分。GH4169 / IN718 粉末循环使用的核心问题从来不是“能不能用”,而是“用到第几次、盯住哪个数”。
01|先算一笔账:一炉粉,大部分没进零件
激光粉末床熔融(LPBF/SLM)成形时,真正被熔入零件的粉末只占投入量的一小部分,其余经筛分后回到粉仓。由于粉末成本是增材制造的主要成本驱动项之一,循环使用几乎是所有批量生产厂的必选项。
公开研究的共识数据是:SLM 用 IN718 粉末在高纯氩保护下、不补新粉可循环使用 10 次以上;采用新旧粉混合再生的方式,可达 38 次(Cordova 等的统计研究)。听起来很美好——但“能用”不等于“一样好”。
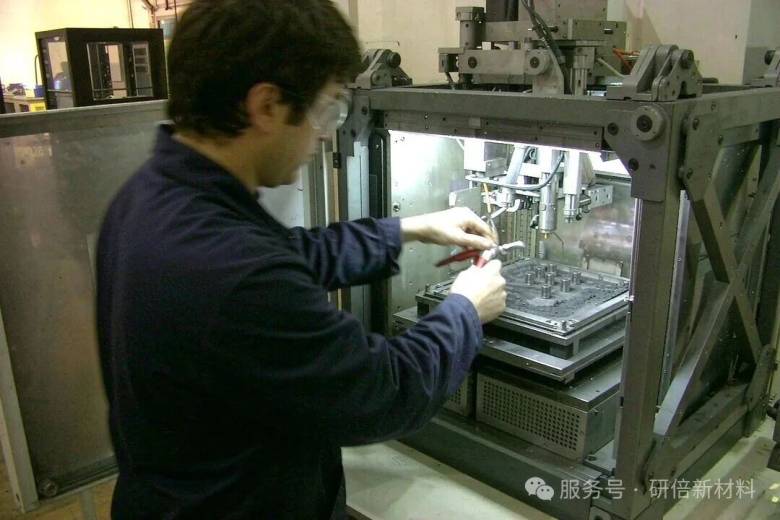
清粉、筛分、回仓——粉末的“第二次生命”从这道工序开始
02|氧含量:唯一一个单向漂移的指标
循环使用中,IN718 的合金主成分相当稳定——多项研究复测后 Ni、Cr、Nb、Mo 等元素几乎不动。真正持续变化的是氧,而且只涨不跌:
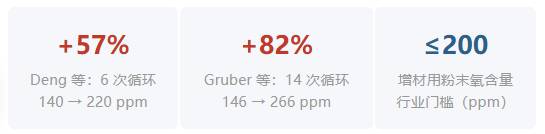
Gruber 等还观察到一个细节:多次循环后,粉末颗粒表面会生成富 Al 的 Al₂O₃ 纳米颗粒,部分飞溅颗粒上出现明显的 Al₂O₃ 斑点。机理并不复杂——按 Ellingham 图,Al₂O₃ 的生成吉布斯自由能最低,铝在氧存在时总是最先被氧化。
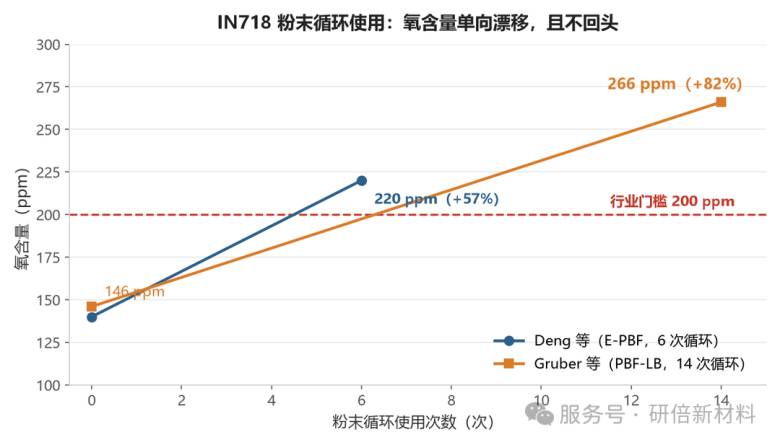
两组独立研究、两种成形工艺,氧含量漂移趋势一致(数据:Deng 等;Gruber 等)
氧涨上去之后,链条是这样传导的:
表面氧化物富集 → 激光吸收率改变 → 熔池稳定性被扰动 → 局部未熔合 / 气孔缺陷 → 夹杂团簇成为疲劳裂纹萌生点
这就是为什么很多厂“密度测试次次合格,疲劳却翻车”——缺陷不出现在平均值里,而出现在分布的尾部。
03|粒度与形貌:粉末会“变老”
第二个漂移项是粒度分布。循环过程中,细粉在熔池边缘聚合粗化、小颗粒优先熔融消耗,结果整体分布向粗端偏移、宽度增加;飞溅和粘连则让卫星粉数量“先减后增”,流动性呈现先升后降的抛物线——前几轮越来越好用,恰恰是最容易放松警惕的时候。
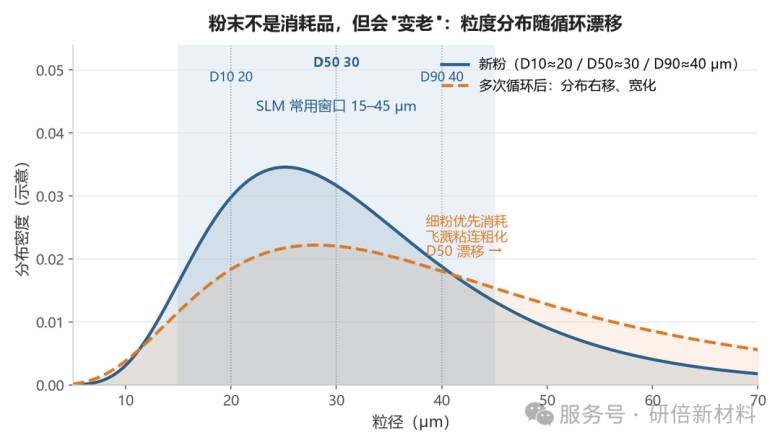
新粉 D10≈20 / D50≈30 / D90≈40 μm;循环后 D50 右移、分布宽化(示意)
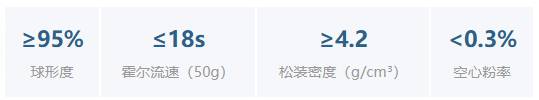
为什么 D90 卡得这么紧?因为 LPBF 铺粉层厚通常只有 30–40 μm,D90 一旦超过上限,大颗粒铺不实,直接表现为未熔合缺陷和粗糙表面。下面是这类照片里真正该看的东西:
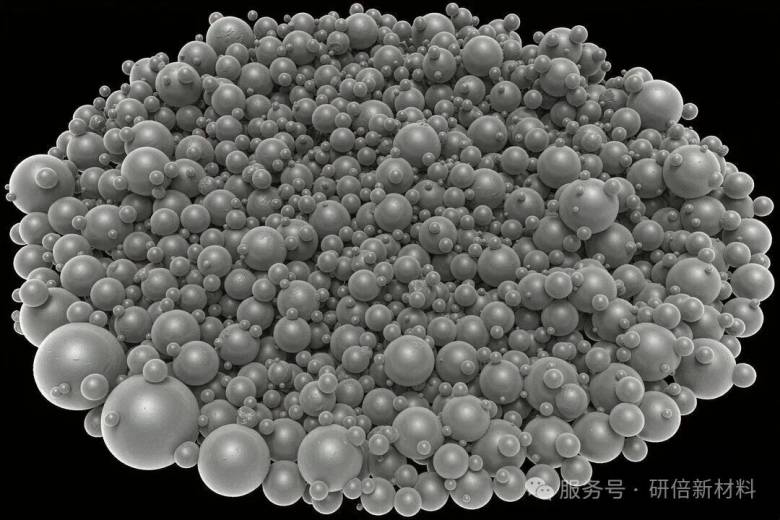
收货时该看三处:球形度、卫星粉附着量、有无异形/拉长颗粒
04|静强度“没变”,疲劳先“变脸”
文献综述里有个反直觉的结论:IN718 粉末循环使用甚至达到 50 次,致密度和单调拉伸强度基本不变,个别研究还因氧相关的弥散析出观察到强度略微上升。如果只看拉伸报告,一切正常。
但 Paccou 等发现,复用粉在低应变幅下的循环抗力下降;Sadeghi 等则确认,夹杂团簇是主要裂纹萌生位点。换句话说:静强度是“平均数游戏”,疲劳是“最弱环节游戏”——氧化和夹杂改写的恰恰是尾部。
疲劳裂纹往往从最小的那处夹杂开始,而不是从平均值开始
对付缺陷尾部,后处理是第二道防线。热等静压(HIP)在 1120℃/4h 规范下可把孔隙率从 0.15% 压到 0.01–0.02%,且对比研究表明 1120℃ 的晶粒长大明显小于 1185℃,对疲劳更友好。但 HIP 只能“焊死”气孔,对氧化夹杂无能为力——粉末端的账,最后还是在零件上还。
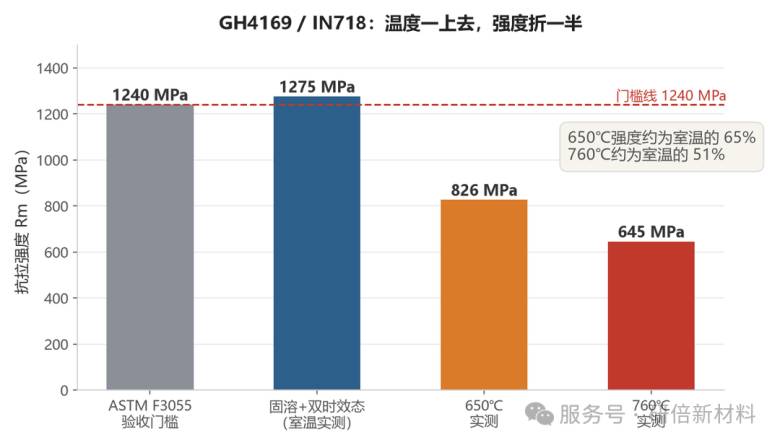
ASTM F3055 门槛与实测数据对比:650℃ 强度约为室温的 65%,760℃ 约 51%
另外别忘了,打印态 ≠ 成品态:LPBF 沉积态是长径比 3:1~5:1 的柱状晶,晶间存在 Nb、Mo 偏析形成的 Laves 相(占比约 3–8%),硬度仅 320–380 HV。标准后处理路线是:
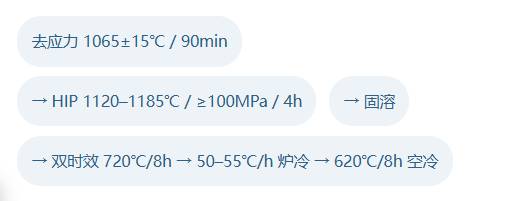
经固溶+双时效后,室温抗拉强度可达 1275 MPa 以上、屈服 1035 MPa 以上(ASTM F3055 验收门槛分别为 1240 / 920 MPa)——强化相 γ″/γ′ 的贡献,全在这一步释放。
05|一张表:粉末的“体检单”
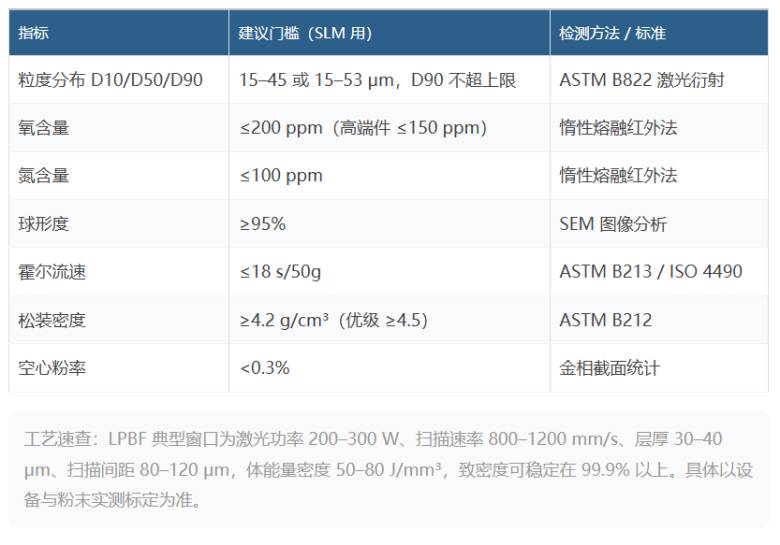
06|落地建议:给粉末建一本“履历”
1.进厂验收不只要 COA 数字,要 PSD 曲线——D10/D50/D90 三个点加曲线形态,能提前暴露偏析与混粉问题。
2.建立粉末履历:批号、循环次数、补粉比例、每轮抽检的 O/N 值,一一对应可追溯。
3.给氧含量设红线:例如绝对值超 250 ppm 或较新粉上涨 50 ppm,即触发降级使用或报废。
4.D50 漂移超 5 μm 或 D90 超限:这批粉不必扔——转投 DED、激光熔覆修复或热喷涂等粒度要求更宽的场景。
5.固定补粉比例,避免“越补越杂”;筛分同时去除飞溅与团聚颗粒。
6.复用粉打印的首件做解剖验证:致密度、金相、CT 缺陷评级,别用旧粉配新参数。
07|结语
粉末循环使用本身没有错——它是增材制造经济性的支柱。问题出在很多产线只记了“用了几次”,没记“氧涨了多少、粒度移了多少、这批粉进过哪些零件”。
粉末的履历,就是零件的底稿。把氧含量、D90、卫星粉这三条线盯住,循环使用的账才算真正记明白了。
你们产线的粉末用到第几次?氧含量涨到多少才换?评论区聊聊。
关于我们
研倍新材料专注于高性能合金粉末的研发与生产,覆盖镍基高温合金粉末(GH4169/IN718 等)及多组元高熵合金粉。依托等离子旋转电极雾化(PREP)与气雾化分级控制技术,可实现 15–53 μm、45–105 μm 等粒径区间的窄分布调控,兼顾高球形度与低氧含量,适配激光选区熔化(SLM)、定向能量沉积(DED)及热等静压(HIP)等工艺路线。
相关产品
更多
相关文章
更多
技术文章
2026-11-03技术文章
2026-11-03技术文章
2026-11-03技术文章
2026-10-09
请拨打厂商400电话进行咨询
使用微信扫码拨号